球面ころ軸受
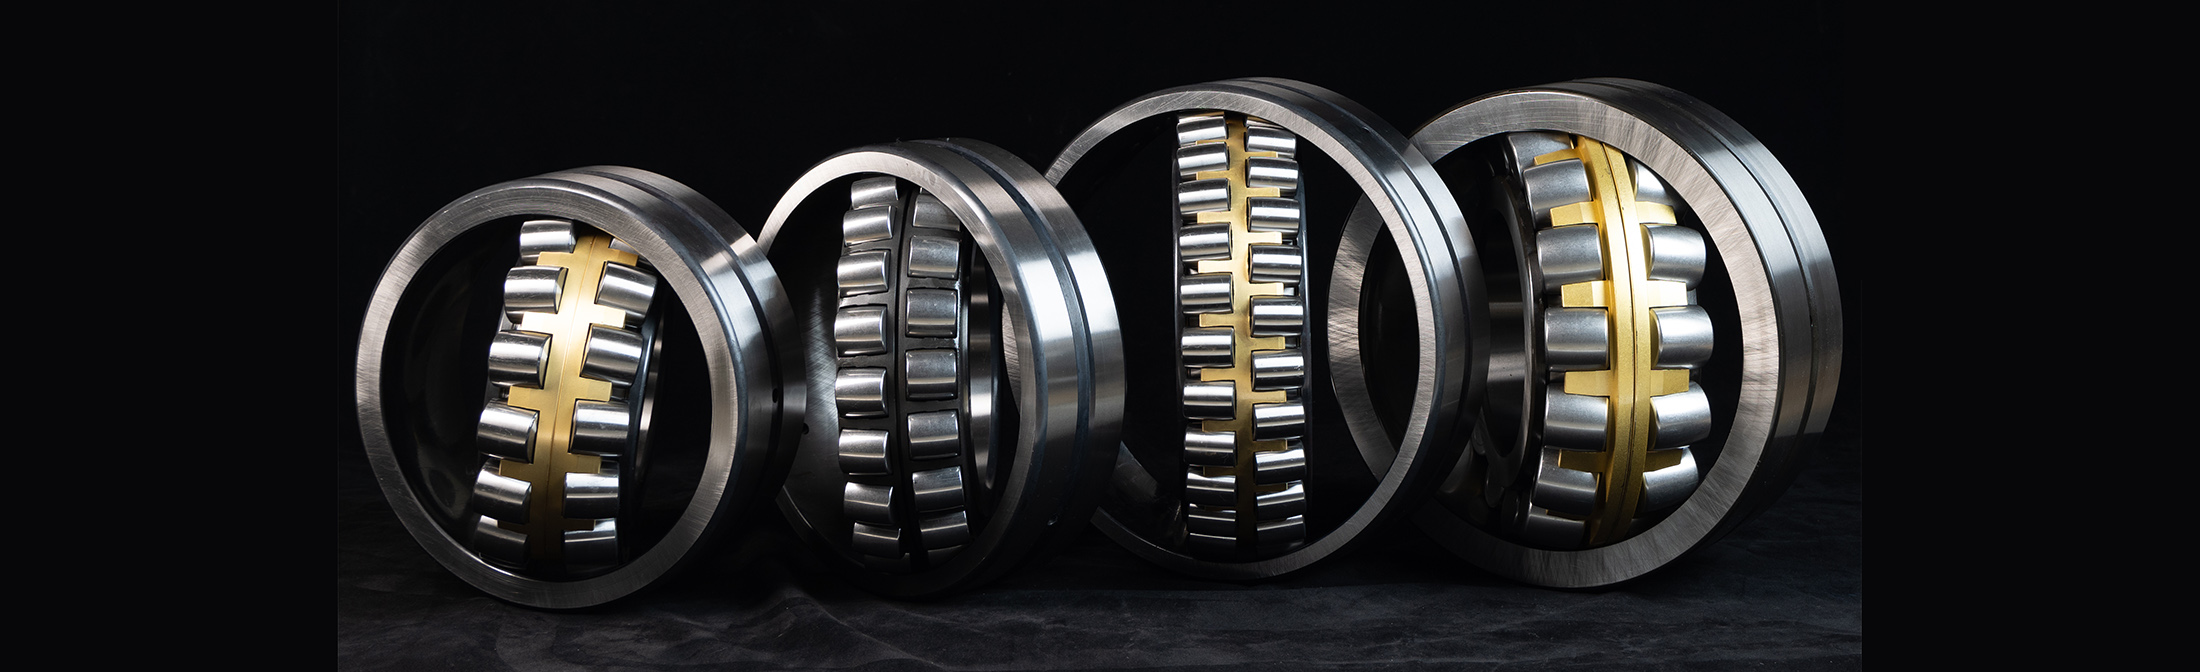
球面ころ軸受球面ころ軸受は、共通の球面軌道外輪と、二重軌道内輪の間に配置された2列の球面ころで構成されています。球面ころ軸受は自動調心式で、軸や軸受座のたわみやずれによって生じるミスアライメントを自動的に調整でき、許容調心角度は1~2.5度です。球面ころ軸受は、ラジアル荷重、双方向アキシャル荷重、およびそれらの複合荷重を支えることができ、特にラジアル荷重容量が大きく、優れた防振性と耐衝撃性を備えています。鉄鋼冶金設備、鉱山設備、セメント機械、製紙機械、船舶、石炭工場、石油機械、建設機械などに幅広く使用されています。
取り付け方法:球面ころ軸受の内穴には、円筒形と円錐形の2種類の取り付け方法があり、円錐形のテーパー穴は1:12と1:30です。スリーブを取り外すことで、軸受を光学軸または段付き軸に簡単かつ迅速に取り付けることができます。円筒形の内穴も、内側テーパースリーブを使用することでテーパー軸に取り付けることができます。
球面ころ軸受の種類
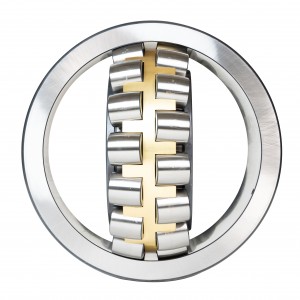
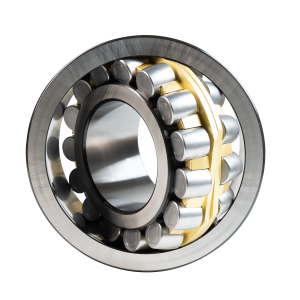
特徴:CA型自動調心ころ軸受は、内輪に中央リブがなく、両側に小さなリブがあり、対称ころを備えています。 真鍮製または鋳鉄製のケージ。
利点:CA型球面ころ軸受の保持器は一体型として設計されています。このタイプの軸受は、ラジアル荷重に加えて、双方向のアキシャル荷重とその複合荷重も支えることができます。容量が大きく、耐衝撃性にも優れている。
CAシリーズ
特徴:高い耐荷重性と耐衝撃性を備え、高速動作環境に適しています。軸のずれやシェルのずれに対応できる広いセンタリング角度範囲を持ち、内輪と外輪は球面設計で、重心を自由に調整する能力を高めています。
利点:球面ころ軸受は、大きなラジアル荷重とアキシャル荷重に耐えることができ、特定の角度変位やアキシャル変位にも対応できます。また、内輪と外輪の形状とサイズはボールの軌道と類似しているため、高い耐荷重能力と優れた垂直性を備えています。さらに、自動センタリング機能も備えているため、良好な動作状態を維持し、軸受の寿命と作業効率を向上させることができます。
MBシリーズ
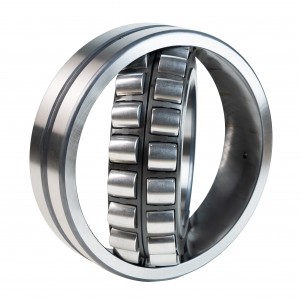
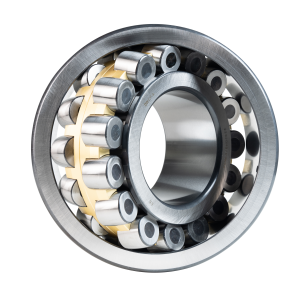
特徴CC型球面ころ軸受、2つの窓型プレス加工鋼製保持器、内輪にリブなし、内輪によって案内されるガイドリング。
利点CC型球面ころ軸受。保持器は鋼板プレス構造を採用しており、保持器の重量を軽減し、保持器の回転慣性を効果的に低減し、ころの自由度への影響は小さい。ころの間に可動中間リングを設計することで、保持能力を効果的に低減できる。内部摩擦は、応力領域の転動体が負荷領域に正しく進入するのを効果的に助け、軸受の限界速度を向上させる。CC構造設計はCA構造設計よりも軸受内部空間を占有しないため、転動体の数を増やし、転動体の外形寸法を変更することで、軸受のラジアル保持能力を向上させることができる。オイルが作用するための空間が広くなる。
CCシリーズ
特徴:大きなラジアル荷重とアキシャル荷重に耐えることができ、高い剛性と耐荷重能力を備えています。ベアリング内部には球面軌道があり、外部部品で傾斜角を自由に調整できるため、ベアリングの性能と動作精度が向上します。高速運転時でも摩擦係数と温度上昇を低く抑えることができ、ベアリングの寿命を延ばします。
利点高い耐荷重性と耐衝撃性を備えています。高速回転時にも安定性を維持できます。ベアリング構造はコンパクトで設置が容易です。高い回転精度と剛性を備えています。運転中、ベアリングの偏心を自動的に調整して、軸のずれの影響を軽減します。高温や過酷な作業環境での使用に適しています。
MAシリーズ
球面ころ軸受は、さまざまな国で一般的に製造されています。
| 標準 | 中国/GB | 米国/ASTM | 日本/JIS | ドイツ/DIN | 英国規格 /BS | チェコ/SN | イタリア/UN1 | スウェーデン/SIS |
| ベアリング用高炭素クロム鋼 | GCr15 | E52100 | SUJ2 | 100Cr6 | 535A99 | 14100 | 100C6 | SKF3 |
| GCr15SiMn | 52100.1 | SUJ5 | 100CrMn6 | -- | 14200 | 25MC6 | SKF832 | |
| GCr18Mo | -- | SUJ4 | 100CrMn7 | SKF24 |
球面ころ軸受の応用
鉱業
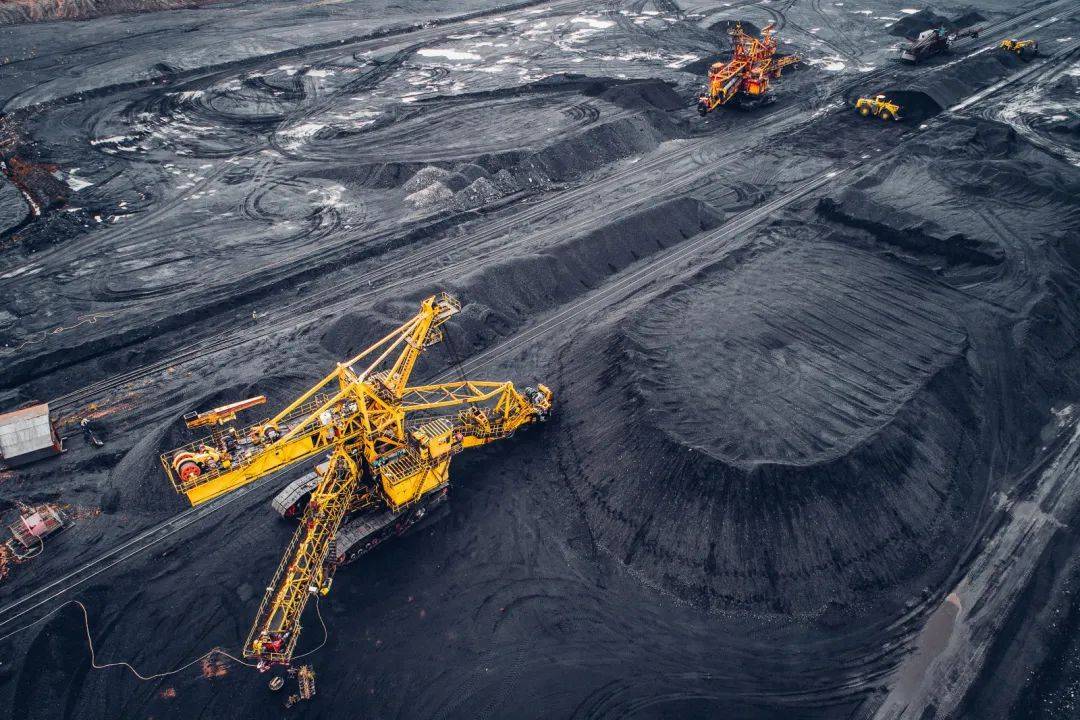
主な用途:ジョークラッシャーベアリング、垂直ハンマークラッシャーベアリング、インパクトクラッシャーベアリング、垂直インパクトクラッシャーベアリング、コーンクラッシャーベアリング、ハンマークラッシャーベアリング、振動フィーダーベアリング、振動スクリーンベアリング、砂洗浄機ベアリング、コンベヤベアリング。
鉄鋼業界
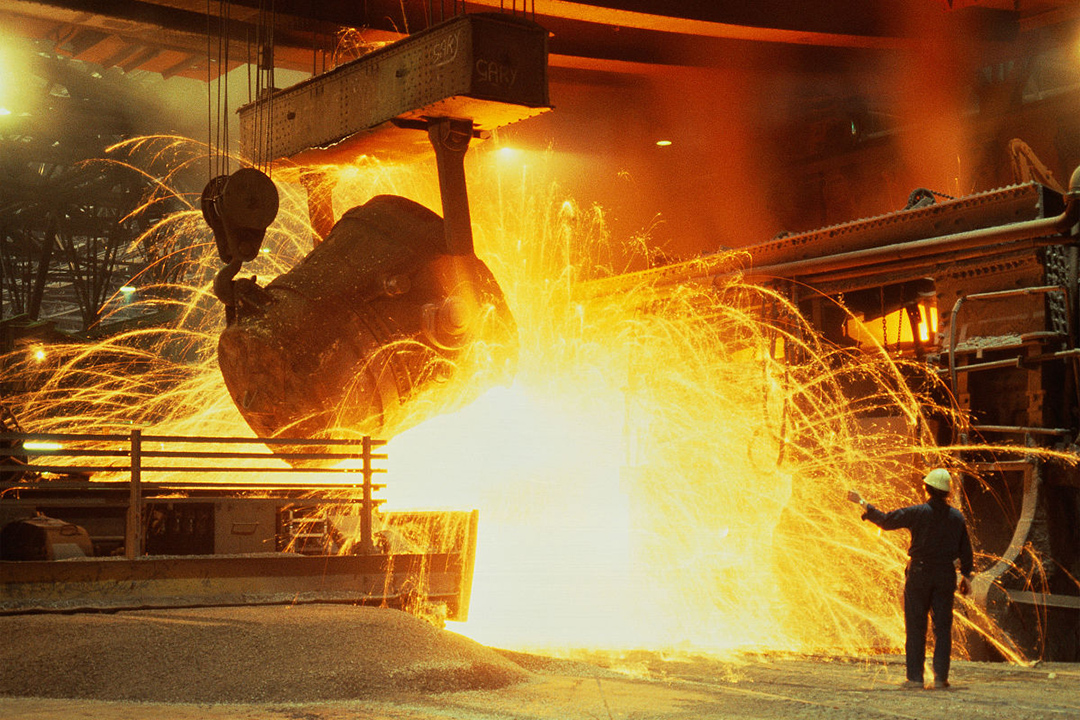
主な用途:回転窯支持用ローラーベアリング、回転窯ブロッキング用ローラーベアリング、乾燥機支持用ローラーベアリング。
セメント産業
主な用途:立型ミル用ベアリング、ローラープレス用ベアリング、ボールミル用ベアリング、立型キルン用ベアリング。
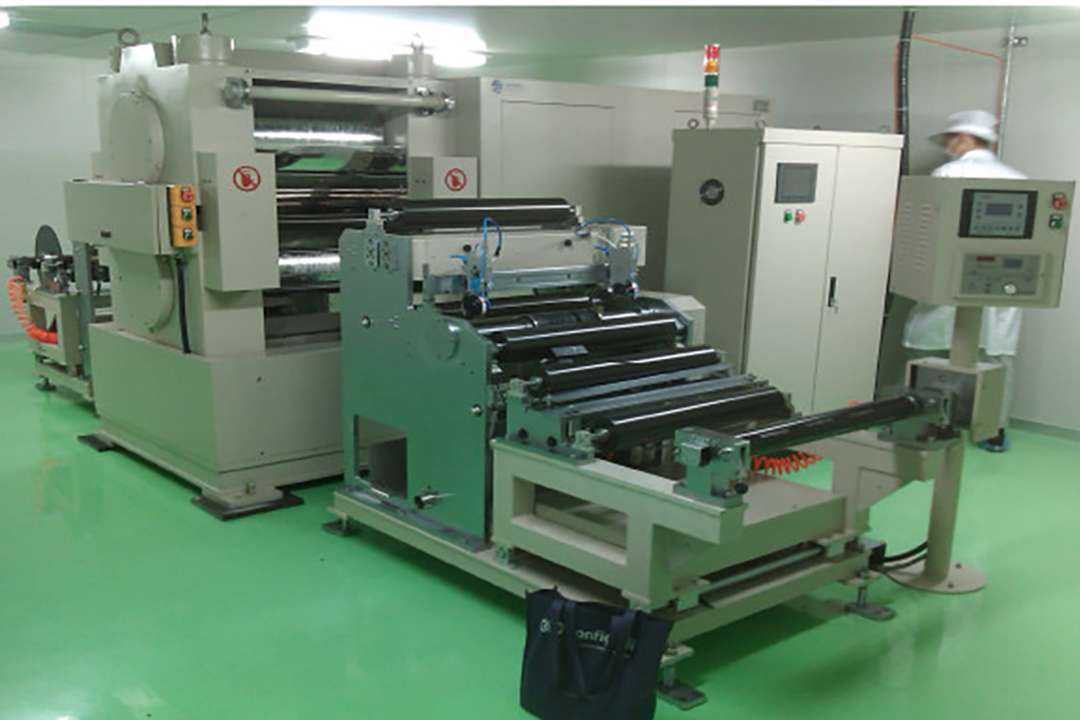
リチウムBバッテリーNew EエネルギーI産業
主な用途:バッテリー電極ローラープレスベアリング。
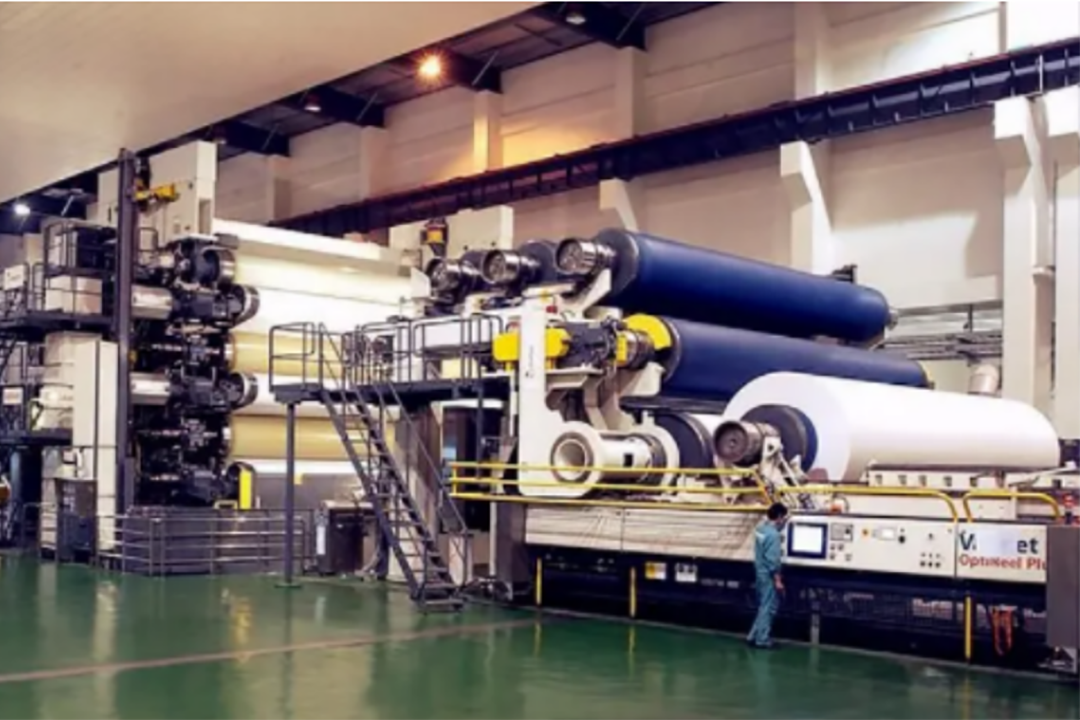
製紙業界
主な用途:スーパーカレンダーローラー。
建設機械
主な用途:振動ローラーベアリング。
事例紹介
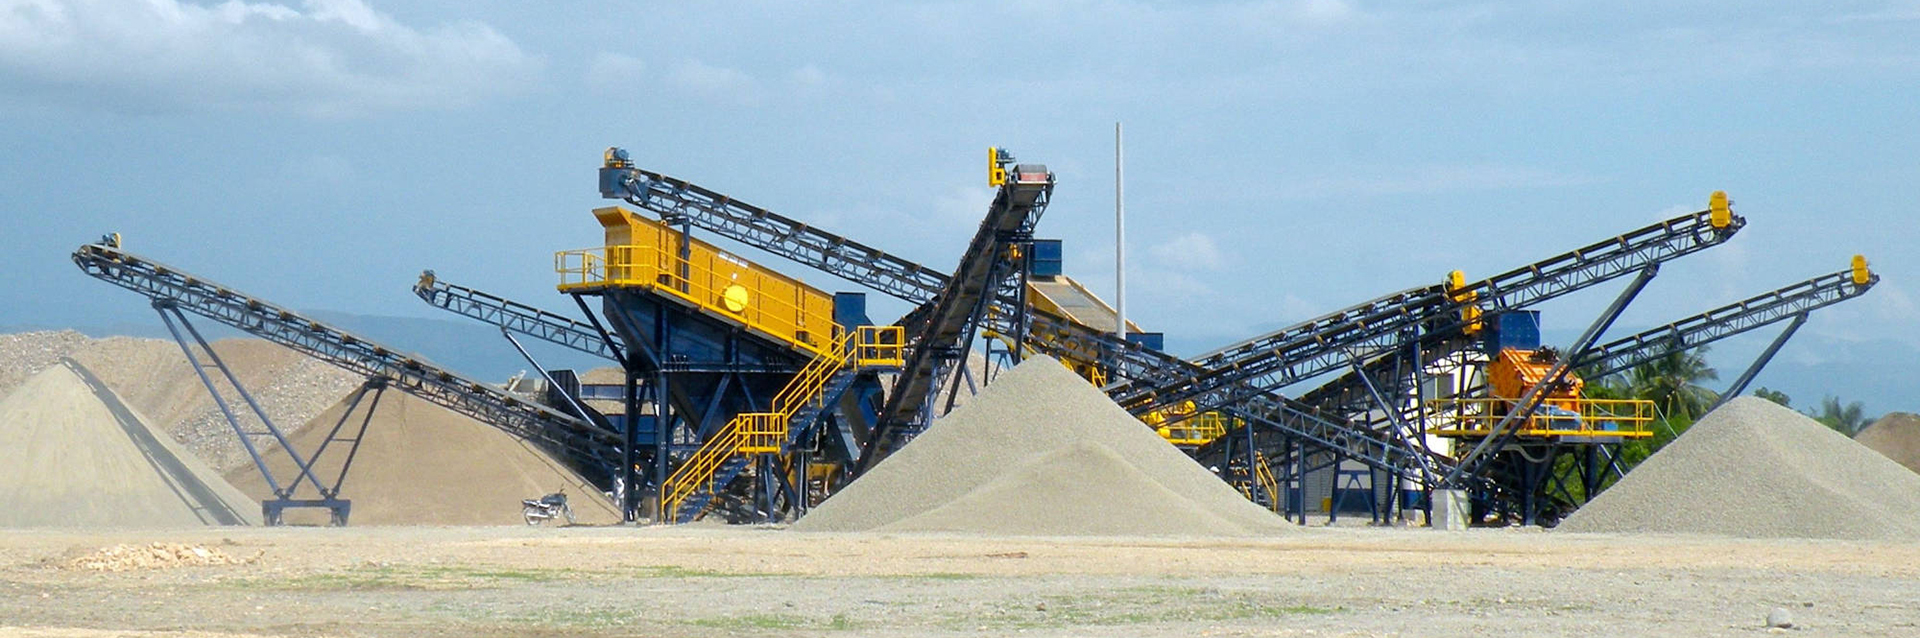
鉱山機械用振動スクリーンのソリューション
問題点:振動スクリーンは鉱山機械設備で一般的に使用される装置であり、その振動は主に励振器によって発生します。しかし、励振器の使用は過酷であり、強い振動衝撃を受けるため、ベアリングが過熱、焼損などの現象を起こしやすく、振動スクリーンの正常な動作に影響を与える可能性があります。
顧客キーワード:過酷な作業環境、高湿度、高温、高粉塵、強い衝撃と振動、過重な作業負荷、不安定な運転、高速、短いベアリング寿命、頻繁な停止、高いメンテナンスコスト
解決:
01 ベアリングの選定
お客様の作業条件に基づき、振動スクリーンの鋼構造は溶接部品とボルト部品で構成されています。荷重がかかると、シャフトのたわみと支持部のセンタリング誤差が発生するため、センタリング誤差を補正できるベアリングを選択する必要があります。耐荷重性が高く、耐衝撃性に優れ、潤滑が容易で、信頼性が高く、シャフトのたわみ運動にも正常に対応でき、同軸度誤差を補正できる自動調心ころ軸受を選択します。寿命計算に基づいてモデルを選択します。22328CCJA/W33VA405,2万時間の検証は問題ありません。
02 デザインO最適化
お客様の作業条件に基づき、1. 元のベアリングはグリース潤滑とラビリンスシール構造を採用しており、シールギャップは一般的に 1〜2mm です。しかし、実際の使用では、励磁ベアリングの温度が上昇するとグリースの粘度が徐々に低下し、スピンドルが高速で回転するため、ラビリンスカバー内のグリースがラビリンスカバーから継続的に漏れ出し、最終的に潤滑不足によりベアリングが損傷します。ベアリングのシール構造を改善し、潤滑チャネルを改善するために薄い油潤滑を採用します。2. 元のベアリングはより大きなクリアランス嵌め合いを選択しているため、ベアリングの外輪がハウジング穴内で相対的に滑り、ベアリングが急激に発熱し、損傷しやすくなります。そのため、嵌め合い公差を最適化し、ベアリングの内輪とシャフトはより緩い遷移嵌め合いまたはクリアランス嵌め合い公差でマッチングし、外輪とハウジング穴はよりタイトな遷移嵌め合いまたはわずかに小さい干渉嵌め合い公差を採用します。 3. 励振器の動作温度は一般的に35~60℃です。熱膨張・収縮による軸の膨張・収縮量を考慮し、フローティングエンドベアリングの嵌め合いは、励振器の軸が熱で膨張し、冷えで収縮しても、内輪に対してわずかに滑り、ベアリングの正常な動作を確保できるように、遷移嵌め合いまたはクリアランス嵌め合いとして設計されています。
03 結果D実演
適切なアプリケーション分析とモデル選定、技術ソリューションの最適化を組み合わせることで、ベアリングの故障による顧客のダウンタイムが大幅に削減され、1年以内に生産効率が50%以上向上し、メンテナンスコストと時間の総コストが48.9%以上削減されました。